Im Bereich der optischen Fertigung und der Hochpräzisionstechnik bestimmt die Oberflächenbehandlungstechnologie die optische Leistung, Stabilität und Langlebigkeit eines Geräts. Da optische Komponenten Angesichts des Trends zu höherer Präzision und komplexeren Strukturen können herkömmliche mechanische oder chemische Verfahren die Anforderungen an immer feinere Präzision nicht mehr erfüllen. Mittlerweile hat sich das Laserätzen aufgrund seiner berührungslosen Arbeitsweise, der hohen Kontrollierbarkeit und der Materialverträglichkeit zu einer unverzichtbaren Technologie in der optischen Bearbeitung entwickelt.
Was ist Lasergravur?
Beim Laserätzen wird die Oberfläche eines Materials mithilfe eines Laserstrahls mit hoher Energiedichte lokal erhitzt, geschmolzen, verdampft oder photochemisch verändert. Durch die präzise Steuerung der Laserparameter (Leistung, Wellenlänge, Pulsbreite, Brennweite, Abtastbahn usw.) lassen sich auf verschiedenen Materialoberflächen präzise Bearbeitungen erzielen, die von der Textur bis zur Struktur reichen.
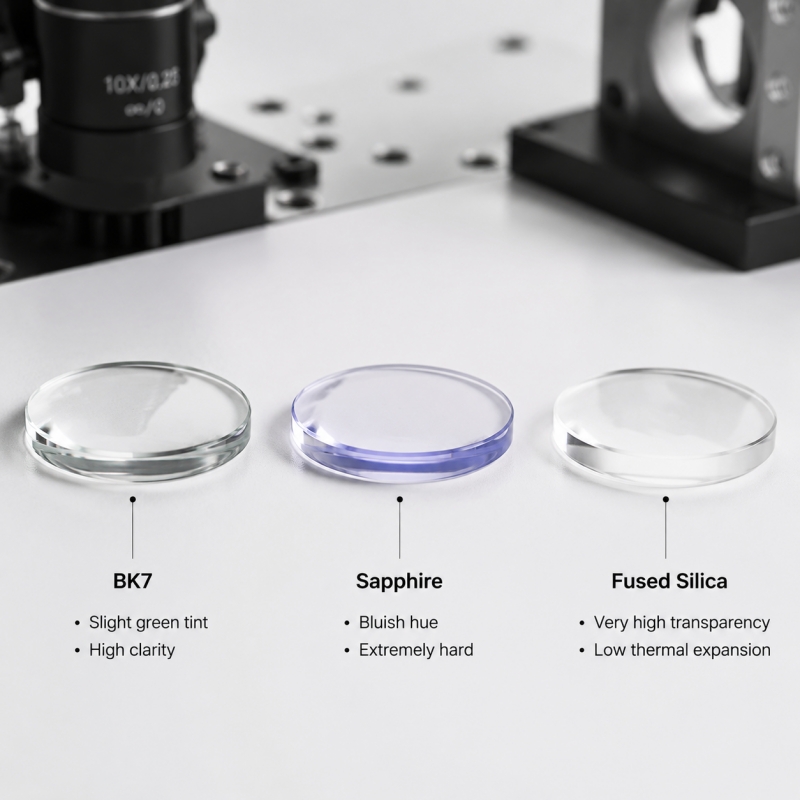
Im Gegensatz zu herkömmlichen Gravurverfahren handelt es sich bei der Lasergravur um ein berührungsloses Verfahren, bei dem das Material keiner mechanischen Belastung ausgesetzt wird, wodurch es sich besonders für empfindliche Materialien wie optisches Glas, Saphir und Quarzglas eignet.
Es findet breite Anwendung in:
- Dauerhafte Kennzeichnung und Fälschungsschutz-Codierung von optischen Bauteilen.
- Herstellung mikrooptischer Strukturen (z. B. Beugungselemente, Mikrolinsen-Arrays).
- Hochpräzise Kalibrierung in den Bereichen Glasfaserkommunikation, medizinische Optik und Lasersysteme.
Funktionsweise und Prinzip des Laserätzens
Das Kernprinzip der Laserätzung besteht darin, die Struktur oder Oberflächenmorphologie eines Materials im Mikrobereich durch kontrollierte Energieübertragung zu verändern. Dieser Prozess umfasst drei Hauptschritte:
1. Photonenabsorption
Wenn der Laser auf die Oberfläche des Materials trifft, wird die Photonenenergie zunächst vom Material absorbiert. Der Absorptionsgrad hängt eng mit der Wellenlänge, der Bandlücke des Materials, der Oberflächenrauheit und dem Einfallswinkel zusammen:
- Metall- und Oxidmaterialien absorbieren Infrarot- und sichtbares Licht stark.
- Optisches Glas und Kristall absorbieren ultraviolette Wellenlängen besser.
Bei transparenten Materialien (wie Quarz und Saphir) muss ein Ultraviolettlaser (355 nm oder 266 nm) oder ein Femtosekundenlaser eingesetzt werden, um eine “Multiphotonenabsorption” zu erzielen und so eine lokale Energieabgabe im Inneren des transparenten Materials zu erreichen.

2. Thermische Diffusion und Phasenwechsel
Die absorbierte Energie wird an der Oberfläche des Materials rasch in Wärmeenergie umgewandelt, was zu einem plötzlichen Anstieg der lokalen Temperatur führt. Mit steigender Temperatur durchläuft das Material folgende Veränderungen:
- Schmelzen: Bestimmte Bereiche werden auf den Schmelzpunkt erhitzt, und die Oberfläche fließt.
- Verdampfung: Wenn die Temperatur den Verdampfungspunkt überschreitet, verdampft die flüssige Substanz.
- Burst und Ablation: Bei extrem hohen Energien entsteht ein Mikroplasma, das augenblickliche Stoßwellen erzeugt, die das Material von der Oberfläche ablösen.
Bei gepulsten Lasersystemen (z. B. Nanosekunden-, Pikosekunden- und Femtosekundenlasern) hat die Wärme keine Zeit, sich auszubreiten, wodurch die sogenannte “kalte Ablation” entsteht, die die Wärmeeinflusszone (HAZ) erheblich verkleinern und Risse oder Verkokungen der optischen Oberfläche verhindern kann.
Beispiel:
- Ein Nanosekundenlaser eignet sich zum Ätzen von Metall oder zur Tiefenmarkierung.
- Pikosekunden-/Femtosekundenlaser ermöglichen eine wärmefreie Bearbeitung transparenter optischer Materialien wie Glas und Kristalle.
3. Materialabtrag und Wiederverfestigung
Nachdem die Energie freigesetzt wurde, wird das Material lokal abgetragen oder nachgehärtet, um eine bestimmte Morphologie zu erzeugen: Durch flaches Ätzen lassen sich Farbveränderungen oder Mikrostrukturen erzeugen; tiefes Ätzen bildet Rillen oder Codierungsstrukturen; eine periodische Impulssteuerung erzeugt ein gleichmäßiges Gitter oder eine Beugungsoberfläche.
Das Endergebnis hängt von der Energiedichte (J/cm²) und der Anzahl der akkumulierten Impulse ab. In der optischen Fertigung ermöglicht diese Steuerungsfähigkeit eine mikromessgenaue Tiefenkontrolle und Rauheitserfassung sowie glatte und präzise optische Oberflächen ohne ablative Kanten.
4. Vergleich von Lasertypen und Bearbeitungsmodi
Lasertyp | Wellenlängenbereich | Hauptwirkmechanismus | Anwendungsbereich |
CO₂-Laser | 10,6 μm | Thermische Verdampfung, Oxidation | Kunststoffe, Keramik, nichtmetallische Beschriftung |
Faserlaser | 1064 nm | Thermisches Ätzen mit hoher Leistung | Kennzeichnung von Metallteilen |
Grüner Laser | 532 nm | Wärme-Licht-Hybrideffekt | Halbleiter, Ätzen von Glasoberflächen |
UV-Laser | 355 / 266 nm | Photochemische Reaktion, Kaltverarbeitung | Optisches Glas, Saphir, Kristall |
Femtosekundenlaser | < 0,3 μm Impulsbreite | Multiphotonenabsorption, minimaler thermischer Einfluss | Mikro- und Nano-Optikstrukturen, interne Bearbeitung |
Typische Anwendungsbereiche des Laserätzens in der optischen Industrie
1. Identifizierung optischer Komponenten und Fälschungsschutz
Permanente Codes werden an den Rändern von Linsen, Fenstern oder Filtern eingraviert, wodurch die Rückverfolgbarkeit gewährleistet wird, ohne die optische Leistung zu beeinträchtigen. Durch Lasergravur lassen sich transparente Markierungen oder “unsichtbare QR-Codes” erzeugen, die häufig zur Fälschungssicherung und Qualitätskontrolle eingesetzt werden.
2. Herstellung mikrooptischer Strukturen
Mithilfe von Ultrakurzpulslasern lassen sich Beugungsgitter, Mikrolinsenarrays, Lichtfeldmodulationsoberflächen und andere Mikrostrukturen auf der Oberfläche von Glas oder Kristall erzeugen, die für die Laserformgebung, die optische Kommunikation und die Sensorik genutzt werden können.
3. Optische Kommunikation und Lasermodul
Bei Kollimatoren, WDM-Filtern und optischen Transceiver-Modulen kann das Ätzverfahren für folgende Zwecke eingesetzt werden: Feinabstimmung der optischen Pfade; Bearbeitung von Antireflexoberflächen; Anbringen von Ausrichtungsmarkierungen zur Verbesserung der Gehäusepräzision.
4. Medizinische Optik und Biowissenschaften
Das Ätzen von Mikrostrukturen auf medizinischen Linsen und chirurgischen Sonden verbessert die Lichtverteilung und sorgt gleichzeitig für eine desinfektionsbeständige Kennzeichnung. So werden beispielsweise Mikro-Markierungen auf Linsen für die Laserchirurgie geätzt, um eine präzise Energiesteuerung zu ermöglichen.
Vorteile und Grenzen der Lasergravur
Vorteil
- Berührungslose Bearbeitung: keine Belastung und kein Verschleiß.
- Genauigkeit im Mikrometerbereich: hohe Wiederholgenauigkeit.
- Breite Materialverträglichkeit: geeignet für Glas, Metall und Keramik.
- Hohe Langlebigkeit: Verschleiß- und Korrosionsbeständigkeit.
- Umweltschutz und Flexibilität: Es werden keine chemischen Reagenzien benötigt, und es sind beliebige Musterentwürfe möglich.
Eingeschränkt
- Hohe Anforderungen an die Bearbeitung transparenter Materialien, wofür kurzwellige oder ultraschnelle Laser erforderlich sind.
- Die Ätztiefe wird durch die Energiedichte und den Fokus begrenzt.
- Die Kosten für Lasergeräte sind hoch.
- Empfindlich gegenüber Umgebungsbedingungen (Temperatur, Vibration, Sauberkeit).
Zukünftige Entwicklungstrends
In Zukunft wird die Lasergravur eng mit der intelligenten Fertigung und der automatisierten Prüfung verzahnt sein:
- Automatische Pfadoptimierung mittels KI: die Energieverteilung mithilfe von Algorithmen anpassen.
- Femtosekunden-Verbundbearbeitung: kombiniert Infrarot- und Ultraviolettstrahlung, um eine mehrschichtige Struktur zu erzielen.
- Funktionalisierung von Nanooberflächen: zur Reflexionsminderung, Selbstreinigung und Lichtfeldsteuerung.
- Umweltfreundliche Fertigung: Geringer Energieverbrauch, keine Umweltbelastung, optischer Oberflächenprozess.
Schlussfolgerung
Die Laserätzung ermöglicht die Mikrofabrikation von Oberflächen durch die präzise Steuerung der Absorption von Laserenergie in Abhängigkeit von der thermischen Reaktion des Materials. Wenn ein fokussierter Laserstrahl auf Glas, Kristall oder beschichtete Oberflächen einwirkt, kann dies zu lokalem Schmelzen, Verdampfen oder Bindungsbruch im Tiefenbereich im Mikrometerbereich führen.
In Lasersystemen spielen optische Komponenten eine zentrale Rolle. Das gesamte System hängt ab von Linsen, Spiegel, Kollimatoren und andere Komponenten zur Steuerung des Strahlengangs, der Fokussierung und der Energieverteilung des Lasers. Der Laserstrahl wird zunächst kollimiert und fokussiert, um eine hohe Energiedichte auf einer sehr kleinen Fläche zu erzielen, was zu einem sofortigen Schmelzen oder Verdampfen an der Materialoberfläche führt. Die optischen Komponenten bestimmen nicht nur die Genauigkeit und Tiefe der Ätzung, sondern beeinflussen auch die Wärmeeinflusszone, die Bearbeitungseffizienz und die Oberflächenqualität. Man kann sagen, dass ohne ein ausgeklügeltes optisches System kein hochauflösender, schadensarmer Laserätzprozess erreicht werden kann.