En el ámbito de la fabricación óptica y la ingeniería de alta gama, la tecnología de tratamiento de superficies determina el rendimiento óptico, la estabilidad y la durabilidad de un dispositivo. Como componentes ópticos A medida que se avanza hacia una mayor precisión y estructuras más complejas, los métodos mecánicos o químicos tradicionales ya no son capaces de satisfacer las necesidades de una precisión cada vez mayor. En la actualidad, el grabado por láser se ha convertido en una tecnología indispensable en el procesamiento óptico gracias a sus características de trabajo sin contacto, alto nivel de control y adaptabilidad a los materiales.
¿Qué es el grabado por láser?
El grabado por láser es el proceso que consiste en calentar, fundir, vaporizar o modificar fotoquímicamente de forma localizada la superficie de un material mediante un rayo láser de alta densidad energética. Mediante el control preciso de los parámetros del láser (potencia, longitud de onda, anchura de pulso, distancia focal, trayectoria de barrido, etc.), se puede lograr un mecanizado de precisión, desde la textura hasta la estructura, en las superficies de diferentes materiales.
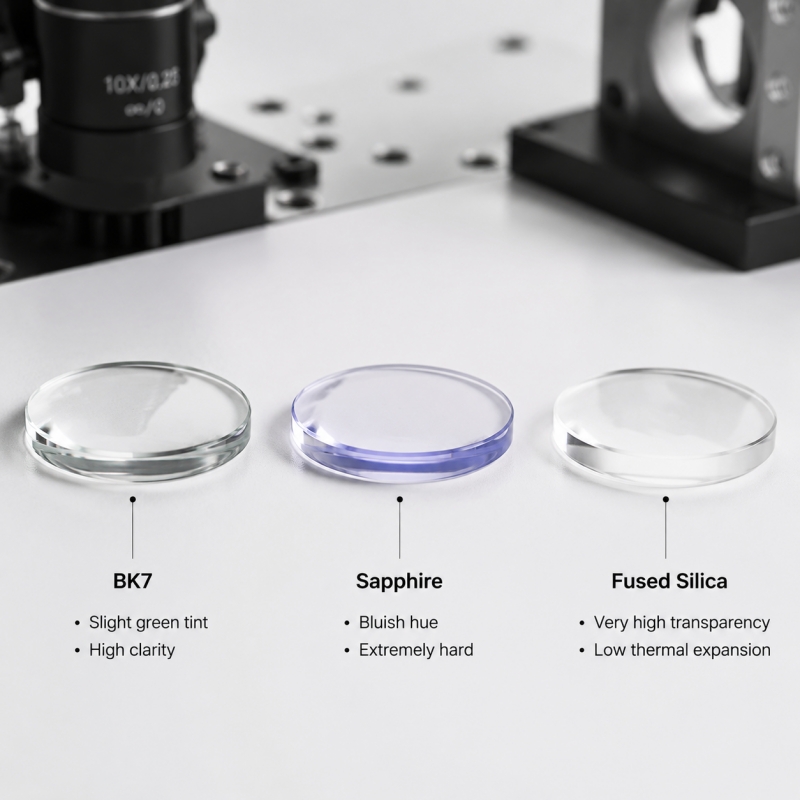
A diferencia de los métodos de grabado tradicionales, el grabado por láser es un proceso sin contacto que no ejerce tensión mecánica sobre el material, lo que lo hace especialmente adecuado para materiales frágiles como el cristal óptico, el zafiro y la sílice fundida.
Se utiliza ampliamente en:
- Identificación permanente y codificación antifalsificación de componentes ópticos.
- Fabricación de estructuras microópticas (por ejemplo, elementos de difracción, conjuntos de microlentes).
- Calibración de alta precisión en comunicaciones por fibra óptica, óptica médica y sistemas láser.
El mecanismo de funcionamiento y el principio del grabado por láser
El principio fundamental del grabado por láser consiste en modificar la estructura o la morfología superficial de un material a escala microscópica mediante una transferencia controlada de energía. Este proceso consta de tres etapas principales:
1. Absorción de fotones
Cuando el láser incide sobre la superficie del material, la energía de los fotones es absorbida inicialmente por el material. La eficiencia de absorción está estrechamente relacionada con la longitud de onda, la banda prohibida del material, la rugosidad de la superficie y el ángulo de incidencia:
- Los materiales metálicos y de óxido absorben en gran medida la luz infrarroja y la luz visible.
- El vidrio óptico y el cristal absorben mejor las longitudes de onda ultravioletas.
En el caso de los materiales transparentes (como el cuarzo y el zafiro), es necesario utilizar un láser ultravioleta (355 nm o 266 nm) o un láser de femtosegundos para lograr la “absorción multifotónica” y conseguir así la deposición local de energía en el interior del material transparente.

2. Difusión térmica y cambio de fase
La energía absorbida se transforma rápidamente en energía térmica en la superficie del material, lo que provoca un aumento repentino de la temperatura local. A medida que la temperatura aumenta, el material experimenta los siguientes cambios:
- Fusión: Algunas zonas se calientan hasta alcanzar el punto de fusión y la superficie se derrite.
- Vaporización: Cuando la temperatura supera el punto de vaporización, la sustancia líquida se evapora.
- Explosión y ablación: Se forma un microplasma a energías ultraaltas, lo que genera ondas de choque instantáneas que desprenden el material de la superficie.
En los sistemas de láser pulsado (por ejemplo, láseres de nanosegundos, picosegundos y femtosegundos), el calor no tiene tiempo de difundirse, lo que da lugar a la denominada “ablación en frío”, que puede reducir significativamente la zona afectada por el calor (HAZ) y evitar grietas o la formación de carbonización en la superficie óptica.
Ejemplo:
- Un láser de nanosegundos es adecuado para el grabado de metales o el marcado profundo.
- Los láseres de picosegundos y femtosegundos permiten realizar un procesamiento sin generación de calor en materiales ópticos transparentes, como el vidrio y los cristales.
3. Eliminación y resolidificación del material
Una vez liberada la energía, el material se elimina localmente o se vuelve a curar para dar lugar a una morfología específica: el grabado superficial puede producir cambios de color o microtexturas; el grabado profundo forma surcos o estructuras de codificación; el control periódico de los pulsos genera una rejilla uniforme o una superficie de difracción.
El resultado final depende de la densidad de energía (J/cm²) y del número de pulsos acumulados. En la fabricación óptica, esta capacidad de control permite un control de profundidad microcuantificado y la obtención de superficies ópticas lisas y precisas, sin bordes ablativos.
4. Comparación entre tipos de láser y modos de procesamiento
Tipo de láser | Longitud de onda | Mecanismo de acción principal | Ámbito de aplicación |
Láser de CO₂ | 10,6 μm | Evaporación térmica, oxidación | Plásticos, cerámica, marcado de materiales no metálicos |
Láser de fibra | 1064 nm | Grabado térmico de alta potencia | Identificación de piezas metálicas |
Láser verde | 532 nm | Efecto híbrido calor-luz | Semiconductores, grabado de superficies de vidrio |
Láser UV | 355 / 266 nm | Reacción fotoquímica, procesamiento en frío | Vidrio óptico, zafiro, cristal |
Láser de femtosegundos | Ancho de pulso < 0,3 μm | Absorción multifotónica, influencia térmica mínima | Estructuras ópticas micro y nano, procesamiento interno |
Aplicaciones habituales del grabado por láser en la industria óptica
1. Identificación de componentes ópticos y lucha contra la falsificación
Los códigos permanentes se graban en los bordes de las lentes, las ventanas o los filtros, lo que garantiza la trazabilidad sin comprometer el rendimiento óptico. El grabado con láser permite crear marcas transparentes o “códigos QR invisibles”, que se utilizan ampliamente en la lucha contra la falsificación y el control de calidad.
2. Fabricación de estructuras microópticas
Mediante láseres de pulsos ultracortos, es posible formar rejillas de difracción, matrices de microlentes, superficies de modulación de campo luminoso y otras microestructuras sobre la superficie del vidrio o del cristal, que pueden utilizarse para el modelado por láser, las comunicaciones ópticas y la detección.
3. Comunicación óptica y módulo láser
En colimadores, filtros WDM y módulos transceptores ópticos, el grabado se puede utilizar para: ajustar con precisión las trayectorias ópticas; tratar superficies antirreflectantes; y añadir marcas de alineación para mejorar la precisión del encapsulado.
4. Óptica médica y ciencias de la vida
El grabado de microestructuras en lentes médicas y sondas quirúrgicas mejora la distribución de la luz y, al mismo tiempo, proporciona un marcado resistente a la desinfección. Por ejemplo, se graban microetiquetas en las lentes quirúrgicas láser para un control preciso de la energía.
Ventajas y limitaciones del grabado por láser
Ventaja
- Procesamiento sin contacto: sin tensiones ni desgaste.
- Precisión a nivel de micras: alta repetibilidad y precisión.
- Amplia compatibilidad con materiales: apto para vidrio, metal y cerámica.
- Alta durabilidad: resistencia al desgaste y a la corrosión.
- Protección del medio ambiente y flexibilidad: no se necesitan reactivos químicos y admite cualquier diseño de patrón.
Confinado
- Elevados requisitos para el procesamiento de materiales transparentes, lo que exige el uso de láseres de longitud de onda corta o ultrarrápidos.
- La profundidad de grabado viene determinada por la densidad de energía y el enfoque.
- El coste de los equipos láser es elevado.
- Sensible a los controles ambientales (temperatura, vibraciones, limpieza).
Tendencias de desarrollo futuras
En el futuro, el grabado por láser se integrará plenamente en la fabricación inteligente y la inspección automatizada:
- Optimización automática de rutas mediante IA: ajustar la distribución de la energía mediante algoritmos.
- Procesamiento compuesto con láser de femtosegundos: combina la radiación infrarroja y la ultravioleta para conseguir una estructura multicapa.
- Funcionalización de nanosuperficies: para la reducción de reflejos, la autolimpieza y el control del campo luminoso.
- Fabricación sostenible: bajo consumo energético, cero contaminación, proceso óptico de superficies.
Conclusión
El grabado por láser permite la microfabricación de superficies mediante el control preciso de la absorción de la energía láser en función de la respuesta térmica del material. Cuando un rayo láser enfocado incide sobre vidrio, cristal o superficies recubiertas, puede provocar fusión local, vaporización o fractura de la unión en un rango de profundidad del orden de las micras.
En el funcionamiento de los sistemas láser, los componentes ópticos desempeñan un papel fundamental. Todo el sistema depende de lentes, espejos, colimadores y otros componentes para controlar la trayectoria, el enfoque y la distribución de la energía del láser. En primer lugar, el láser se colima y se enfoca para lograr una alta densidad de energía en un área muy pequeña, lo que provoca la fusión o vaporización instantánea de la superficie del material. Los componentes ópticos no solo determinan la precisión y la profundidad del grabado, sino que también influyen en la zona afectada por el calor, la eficiencia del procesamiento y la calidad de la superficie. Se puede afirmar que, sin un sistema óptico sofisticado, no es posible lograr un proceso de grabado por láser de alta resolución y con un mínimo de daños.