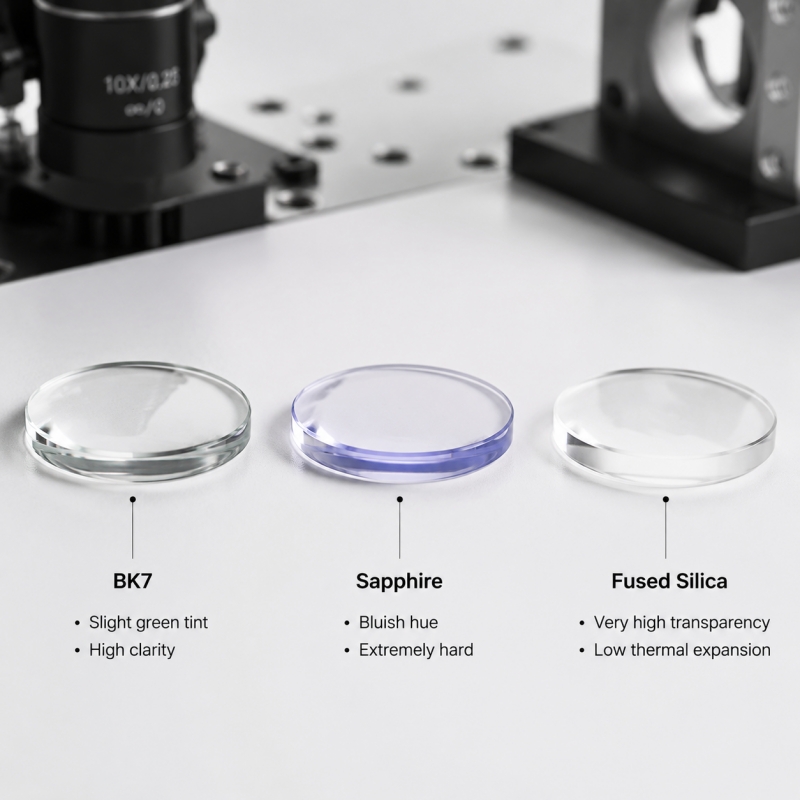
光学製造およびハイエンドエンジニアリングの分野において、表面処理技術はデバイスの光学性能、安定性、および耐久性を決定づける。なぜなら、 光学部品 高精度化や構造の複雑化が進むにつれ、従来の機械的・化学的手法では、より微細な精度へのニーズに応えられなくなっています。こうした状況下で、レーザーエッチングは、非接触であること、高い制御性、および材料への適応性といった特長から、光学加工において不可欠な技術となっています。.
レーザーエッチングとは何ですか?
レーザーエッチングとは、高エネルギー密度のレーザービームを用いて、材料の表面を局所的に加熱、溶融、気化、あるいは光化学的に改質するプロセスである。レーザーのパラメータ(出力、波長、パルス幅、焦点距離、走査経路など)を精密に制御することで、さまざまな材料の表面において、テクスチャから構造に至るまでの精密加工を実現することができる。.
従来の彫刻方法とは異なり、レーザーエッチングは素材に機械的な応力を加えない非接触プロセスであるため、光学ガラス、サファイア、溶融石英などの壊れやすい素材に特に適しています。.
以下の分野で広く利用されています:
- 光学部品の恒久的な識別および偽造防止のためのコーディング。.
- 微小光学構造(回折素子など)の作製、, マイクロレンズアレイ).
- 光通信、医療用光学機器、およびレーザーシステムにおける高精度な校正。.
レーザーエッチングの動作メカニズムと原理
レーザーエッチングの基本原理は、制御されたエネルギー伝達によって、材料の微細スケールにおける構造や表面形態を変化させることです。このプロセスは、主に以下の3つの段階から構成されています:
1. 光子の吸収
レーザーが材料の表面に照射されると、光子のエネルギーはまず材料によって吸収されます。吸収効率は、波長、材料のバンドギャップ、表面粗さ、および入射角と密接に関連しています:
- 金属や酸化物材料は、赤外線や可視光を強く吸収する。.
- 光学ガラスやクリスタルは、紫外線の波長をより効果的に吸収します。.
透明な媒体(石英やサファイアなど)の場合、透明な媒体内部に局所的なエネルギーを注入するためには、「多光子吸収」を引き起こすために、紫外線レーザー(355nmまたは266nm)またはフェムト秒レーザーを使用する必要があります。.

2. 熱拡散と相変化
吸収されたエネルギーは、材料の表面で急速に熱エネルギーに変換され、その結果、局所的な温度が急激に上昇します。温度が上昇するにつれて、材料には次のような変化が生じます:
- 溶融:一部の領域が融点まで加熱され、表面が流動する。.
- 気化:温度が気化点を超えると、液体は気化します。.
- バーストとアブレーション:超高エネルギー下でマイクロプラズマが形成され、瞬時の衝撃波が発生して、物質が表面から剥離する。.
パルスレーザーシステム(ナノ秒、ピコ秒、フェムト秒レーザーなど)では、熱が拡散する時間がなく、いわゆる「コールドアブレーション」が生じます。これにより、熱影響部(HAZ)を大幅に低減し、光学面の亀裂やコークスの発生を防ぐことができます。.
例
- ナノ秒レーザーは、金属のエッチングや深層マーキングに適しています。.
- ピコ秒/フェムト秒レーザーは、ガラスや結晶などの透明な光学材料に対して、熱を発生させない加工を行うことができます。.
3. 材料の除去と再凝固
エネルギーが放出された後、材料を局所的に除去または再硬化させることで、特定の形状を形成する。浅いエッチングでは、色の変化や微細なテクスチャを生成できる。深いエッチングでは、溝や符号化構造を形成する。周期的なパルス制御により、均一な回折格子や回折面が生成される。.
最終的な結果は、エネルギー密度(J/cm²)と累積パルス数によって決まります。光学製造において、この制御能力により、微細な深度制御や表面粗さの把握が可能となり、アブレーションによるエッジの発生がない、滑らかで精密な光学表面を実現できます。.
4. レーザーの種類と加工モードの比較
レーザーの種類 | 波長範囲 | 主な作用機序 | 適用分野 |
CO₂レーザー | 10.6 μm | 熱蒸発、酸化 | プラスチック、セラミックス、非金属へのマーキング |
ファイバーレーザー | 1064 nm | 高出力熱エッチング | 金属部品の識別 |
緑色レーザー | 532 nm | 熱・光ハイブリッド効果 | 半導体、ガラス表面のエッチング |
UVレーザー | 355 / 266 nm | 光化学反応、低温処理 | 光学ガラス、サファイア、クリスタル |
フェムト秒レーザー | < 0.3 μmのパルス幅 | 多光子吸収、熱的影響が最小限 | マイクロ・ナノ光学構造、内部加工 |
光学産業におけるレーザーエッチングの代表的な用途
1. 光学部品の識別および偽造防止
レンズ、窓、フィルターの縁には恒久的なコードがエッチングされており、光学性能を損なうことなくトレーサビリティを確保しています。レーザーエッチングにより、透明なマークや「目に見えないQRコード」を作成することができ、これらは偽造防止や品質管理の分野で広く活用されています。.
2. 微細光学構造の製造
超短パルスレーザーを用いることで、ガラスや結晶の表面に回折格子、マイクロレンズアレイ、光場変調面、その他の微細構造を形成することができ、これらはレーザー成形、光通信、センシングなどに利用することができる。.
3. 光通信およびレーザーモジュール
コリメータ、WDMフィルター、光トランシーバーモジュールにおいて、エッチングは、光路の微調整、反射防止表面の処理、パッケージの精度向上のための位置合わせマークの付加などに利用できます。.
4. 医療用光学およびライフサイエンス
医療用レンズや外科用プローブに微細構造をエッチングすることで、光の分布を改善すると同時に、消毒に耐性のあるマーキングを実現します。例えば、レーザー外科用レンズには、エネルギーを精密に制御するために、微細なラベルがエッチングされています。.
レーザーエッチングの長所と限界
利点
- 非接触加工:応力も摩耗も生じません。.
- ミクロンレベルの精度:高い再現性を備えた精度。.
- 幅広い素材に対応:ガラス、金属、セラミックに適しています。.
- 高い耐久性:耐摩耗性および耐食性。.
- 環境保護と柔軟性:化学試薬を必要とせず、あらゆるパターン設計に対応可能です。.
閉じ込められた
- 透明材料の加工には高い要件が求められ、短波長レーザーや超高速レーザーが必要となる。.
- エッチングの深さは、エネルギー密度と集光度によって制限されます。.
- レーザー装置のコストは高い。.
- 環境条件(温度、振動、清浄度)の影響を受けやすい。.
今後の開発動向
将来的には、レーザーエッチングはスマート製造や自動検査と深く融合していくことになるでしょう:
- AIによる経路の自動最適化: アルゴリズムを用いてエネルギーの分布を調整する。.
- フェムト秒複合加工: 赤外線と紫外線を組み合わせて、多層構造を実現しています。.
- ナノ表面の機能化: 反射防止、自己洗浄、および光場制御のため。.
- グリーン製造: 低消費電力、無公害、光学表面処理。.
結論
レーザーエッチングは、レーザーエネルギーの吸収と材料の熱応答を精密に制御することで、表面の微細加工を可能にします。集束したレーザービームがガラス、結晶、またはコーティングされた表面に照射されると、ミクロンレベルの深さの範囲で局所的な溶融、気化、あるいは結合の破壊を引き起こすことがあります。.
レーザーシステムの動作において、光学部品は中心的な役割を果たしています。システム全体は、 レンズ, 、ミラー、コリメータ、その他の部品を用いて、レーザーの光路、焦点、およびエネルギー分布を制御します。レーザーはまずコリメートされ、集光されて、極めて狭い領域に高エネルギー密度が集中するようにされ、その結果、材料の表面で瞬時に溶融または気化が起こります。 これらの光学部品は、エッチングの精度や深さを決定するだけでなく、熱影響域、加工効率、表面品質にも影響を及ぼします。高度な光学システムがなければ、高解像度で損傷の少ないレーザーエッチング加工は実現できないと言えます。.